
در فرآیند رنگآمیزی صنعتی، کیفیت نهایی پوشش تا حد زیادی به مرحله آمادهسازی سطح بستگی دارد. یکی از مهمترین مراحل آمادهسازی، سیستمهای شستشوی قطعات در خط رنگ پودری و مایع است. اگر سطح قطعه بهدرستی چربیزدایی، فسفاته یا آبکشی نشود، حتی بهترین رنگها هم چسبندگی و دوام مطلوبی نخواهند داشت.
همچنین در دنیای رقابتی صنعت، کیفیت نهایی محصول تا حد زیادی به دوام و زیبایی پوشش سطح آن وابسته است. چه از رنگ پودری استفاده کنید و چه رنگ مایع، یک اصل اساسی و غیرقابلانکار وجود دارد: هیچ پوششی بدون آمادهسازی دقیق سطح، کیفیت مطلوبی نخواهد داشت. سیستم های شستشو قطعات در خط رنگ پودری و مایع، قلب تپنده این آمادهسازی هستند. این سیستمها با حذف آلایندههایی چون چربی، گریس، زنگآلات، گرد و غبار و لایههای اکسیدی، بستری ایدهآل برای چسبندگی و دوام پوشش نهایی فراهم میکنند . غفلت از این مرحله نه تنها منجر به صرف هزینه مجدد برای رنگآمیزی میشود، بلکه خسارات ناشی از بازگشت کالا و کاهش اعتبار برند را نیز به دنبال دارد.
چرا شستشوی قطعات اهمیت استراتژیک دارد؟
قبل از ورود به خط رنگ، سطح قطعات صنعتی مملو از آلودگیهای ناخواسته است. به طور کلی در خطوط رنگ پودری و مایع، آلودگیهایی مانند روغن، گریس، گرد و غبار، پلیسه و زنگزدگی روی سطح قطعات وجود دارد. اگر این آلودگیها حذف نشوند، مشکلاتی مانند موارد زیر رخ میدهد. به همین دلیل، مرحله شستشو و آمادهسازی سطح بهعنوان قلب خط رنگ شناخته میشود. این آلودگیها به چند دسته اصلی زیر تقسیم میشوند. وجود این آلایندهها مانند یک لایه مخرب بین فلز و رنگ عمل کرده و باعث پدیدهای به نام “صابونیشدن” یا استریفیکاسیون میشود. در این فرآیند، یونهای آهن با رزین رنگ واکنش داده و چسبندگی را از بین میبرند. نتیجه این واکنش، طبله کردن، پوستهشدن و در نهایت جداشدن رنگ از سطح قطعه است. یک سیستم شستشوی صنعتی کارآمد، با حذف این لایهها، از بروز چنین عیوبی جلوگیری کرده و طول عمر قطعه را به شدت افزایش میدهد.
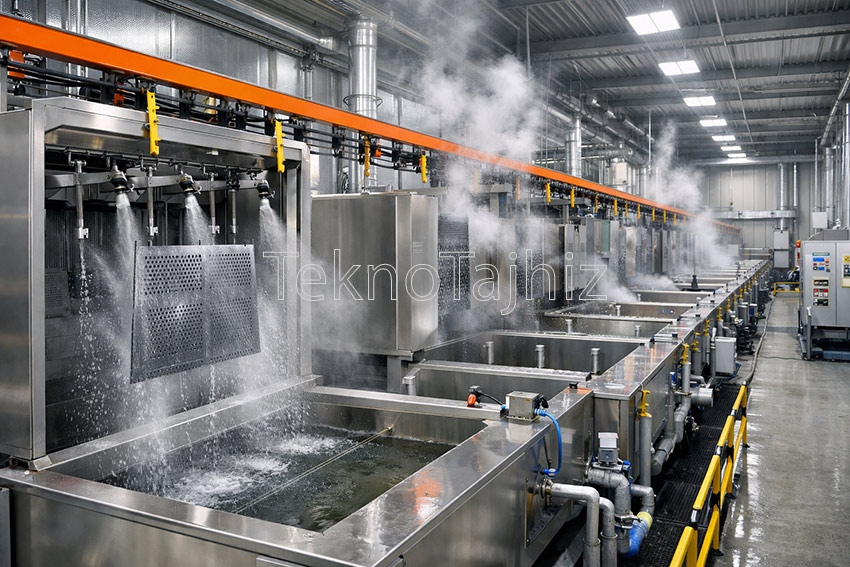
- آلودگیهای آلی: شامل روغنهای محافظ (مانند روغنهای سیکا)، گریس و ترکیبات قلیایی که به منظور جلوگیری از زنگزدگی در انبار به قطعه اضافه شدهاند
- آلودگیهای معدنی: نظیر زنگآلات (اکسید آهن)، پوستههای نورد، تراشههای فلزی و گرد و غبار
- آلودگیهای شیمیایی: مانند نمکهای کلراته و سولفاته که در محیطهای صنعتی روی سطح مینشینند
سیستم شستشوی قطعات چیست؟
در صنایع پوششدهی کیفیت نهایی رنگ ارتباط مستقیمی با آمادهسازی سطح قطعه دارد. یکی از مهمترین مراحل آمادهسازی، استفاده از سیستم های شستشوی قطعات قبل از رنگ است. هرگونه آلودگی مانند چربی، روغن، گردوغبار یا اکسید فلز میتواند باعث کاهش چسبندگی رنگ، پوستهشدن، ایجاد حباب و افت شدید دوام پوشششود. به همین دلیل، استفاده از سیستمهای شستشوی قطعات در خط رنگ پودری و مایع به یک الزام فنی و صنعتی تبدیلشده است. در واقع سیستم شستشوی قطعات مجموعهای از تجهیزات مکانیکی، شیمیایی و کنترلی است که با هدف پاکسازی کامل سطح قطعه قبل از ورود به مرحله رنگ طراحی میشود. این سیستم معمولاً شامل مراحل زیر است:
- چربیگیری
- آبکشی
- فسفاته یا آمادهسازی شیمیایی
- آبکشی نهایی
- خشککردن
اجرای صحیح این مراحل، پایه و اساس یک رنگ باکیفیت و ماندگار را فراهم میکند.
اهمیت شستشوی قطعات در خط رنگ
عدم شستشوی اصولی قطعات پیش از عملیات پوشش دهی و رنگ کاری، میتواند مشکلات زیر را ایجاد کند. به همین دلیل، در خطوط حرفهای رنگ پودری و مایع، سیستم شستشو نقش قلب خط رنگ را ایفا میکند.
- کاهش چسبندگی رنگ
- ایجاد لکه، حباب و پوست پرتقالی
- خوردگی زودهنگام قطعه
- افت کیفیت ظاهری سطح
- افزایش ضایعات و دوبارهکاری
- نارضایتی مشتری و کاهش اعتبار برند
معرفی انواع روشهای شستشو در خطوط رنگ
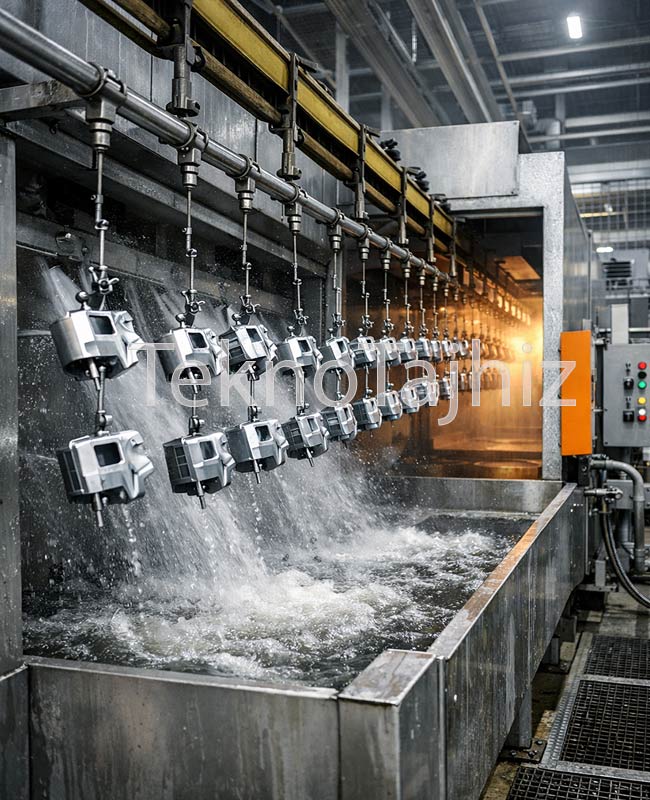
انتخاب روش مناسب شستشو به عوامل متعددی از جمله ابعاد و پیچیدگی قطعه، میزان آلودگی، تیراژ تولید و بودجه پروژه بستگی دارد. به طور کلی، روشهای اصلی به دو دسته کلی غوطهوری (دیپ) و اسپری (پاششی) تقسیم میشوند.
- روش غوطهوری (Immersion or Dip Method) : در این روش، قطعات درون وانهای بزرگ و متوالی پر از محلول شیمیایی غوطهور میشوند. این تکنیک برای قطعات با هندسه پیچیده، دارای حفره و سطوح داخلی که در روش اسپری به سختی تمیز میشوند، ایدهآل است. فرآیند به این صورت است که قطعه در یک سبد قرار گرفته و توسط سیستم بالابر یا کانوایر هوایی، به ترتیب وارد وانهای چربیزدایی، آبکشی، فسفاتهکاری و در نهایت آبکشی نهایی میشود.
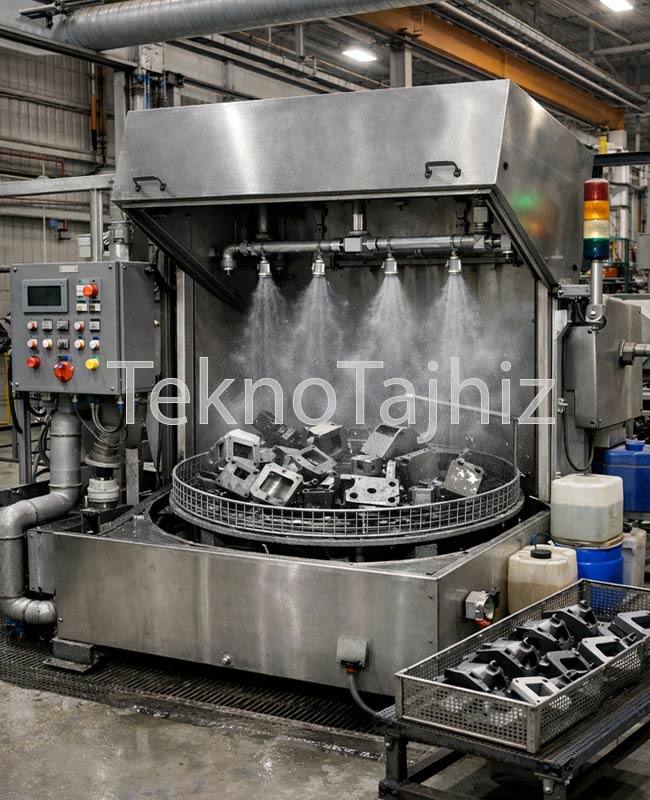
- روش اسپری یا پاششی (Spray Method) : این روش که به عنوان شستشو با اسپری فشار قوی نیز شناخته میشود، با استفاده از نازلهای پرفشار، محلول شیمیایی را با سرعت بالا به سطح قطعه هدایت میکند . نیروی مکانیکی حاصل از پاشش، همراه با اثر شیمیایی مواد شوینده، آلودگیها را به سرعت از سطح جدا میکند. این روش به دلیل سرعت بالا و راندمان عالی، در خطوط تولید با تیراژ بالا بسیار محبوب است . دستگاه قطعه شورهای صنعتی مدرن اغلب از این تکنولوژی بهره میبرند.
- روش اولتراسونیک (شستشوی فراصوت) : اگرچه پرهزینهتر است، اما برای قطعات بسیار حساس و دقیق که نیاز به تمیزی مطلق دارند (مانند قطعات الکترونیکی یا انژکتور)، روش اولتراسونیک بهترین گزینه است . در این روش، امواج صوتی با فرکانس بالا در محلول شستشو ایجاد حبابهای ریز میکنند. ترکیدن این حبابها (پدیده کاویتاسیون) انرژی زیادی آزاد کرده و آلودگیها را حتی از عمیقترین و ریزترین شکافها پاک میکند.
- روش شستشو با بخار : این روش که برای حذف آلودگیهای سنگین و چربیهای سرسخت از قطعات بزرگ مانند موتور ماشینآلات سنگین کاربرد دارد، از قدرت نفوذ بالای بخار آب استفاده میکند. بخار با نفوذ در ساختار مولکولی آلودگیها، آنها را بدون ایجاد تنش مکانیکی و آسیب به قطعات الکترونیکی پاک میکند و برخلاف آبشویی معمولی، از ایجاد نم و زنگزدگی بعدی جلوگیری مینماید.
اجزای اصلی سیستم شستشوی قطعات
- نازلهای پاشش : نازلها وظیفه پخش یکنواخت محلول را دارند. انتخاب زاویه، فشار و جنس نازل تأثیر مستقیم بر کیفیت شستشو دارد.
- پمپها : پمپهای صنعتی محلول شستشو را با فشار مناسب به نازلها منتقل میکنند. کیفیت پمپ در پایداری سیستم بسیار مهم است.
- مخازن و وانها : محل نگهداری محلولهای شیمیایی که معمولاً از جنس استیل یا فولاد ضدخوردگی ساخته میشوند.
- سیستم فیلتراسیون : برای حذف ذرات معلق، چربیها و آلودگیها از محلول استفاده میشود و عمر مواد شیمیایی را افزایش میدهد.
- سیستم کنترل دما و PH : کنترل دقیق دما و PH محلولها نقش کلیدی در عملکرد صحیح شستشو دارد.
مراحل گام به گام یک سیستم شستشوی استاندارد
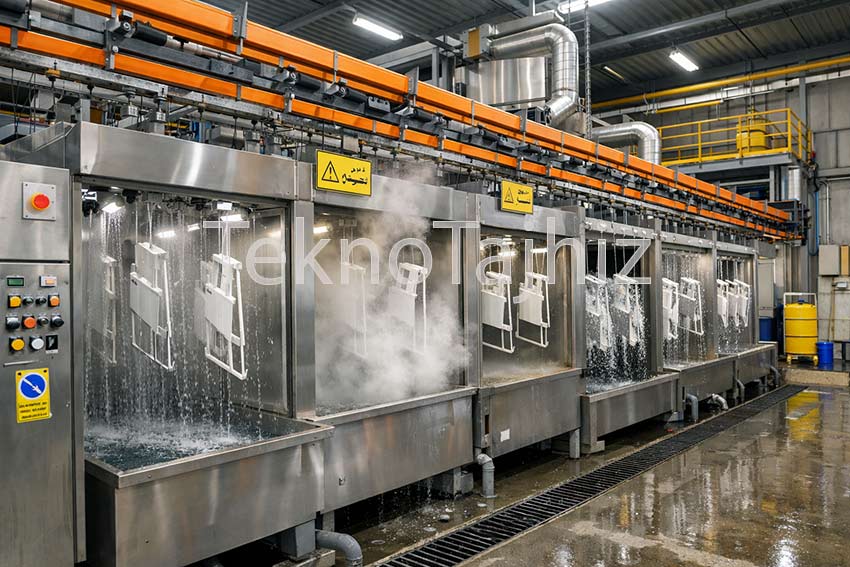
یک سیستم شستشوی کامل در خطوط رنگ پودری و مایع معمولاً از چندین مرحله متوالی تشکیلشده است که هر کدام وظیفه خاصی را بر عهده دارند.
گام اول چربیزدایی (Degreasing) : اولین و مهمترین مرحله، حذف لایههای چربی و روغن است. این کار با استفاده از محلولهای قلیایی، اسیدی یا خنثی و گاهی همراه با سورفکتانتها انجام میشود. چربیزدایی باعث میگردد سطح فلز که اصطلاحاً “آهن نوزاد” نامیده میشود، برای واکنشهای بعدی آماده گردد . چربیزدایی میتواند به روش غوطهوری یا اسپری و با استفاده از دستگاه قطعه شور انجامشود.
گام دوم آبکشی (Rinsing) : پس از چربیزدایی، قطعه باید به طور کامل با آب شستشوشود تا اثرات مواد شیمیایی و چربیهای جداشده از سطح پاک گردد. این کار معمولاً در یک یا دو مرحله و با آب معمولی و در نهایت آب دیونیزه یا مقطر انجام میشود تا از ایجاد لکه و رسوبات معدنی روی قطعه جلوگیری گردد .
گام سوم فسفاتهکاری (Phosphating) : قلب تپنده آمادهسازی سطح، عملیات فسفاتهکاری است. در این مرحله، یک لایه کریستالی نازک و غیرآلی از فسفات روی، آهن یا منگنز روی سطح قطعه تشکیل میشود. این لایه چندین وظیفه حیاتی دارد:
- افزایش چسبندگی: سطحی زبر و متخلخل ایجاد میکند که رنگ به راحتی به آن میچسبد.
- مقاومت به خوردگی: به عنوان یک لایه محافظ فیزیکی و شیمیایی عمل کرده و از نفوذ رطوبت به زیر رنگ جلوگیری میکند .
- جلوگیری از صابونیشدن: با ایجاد یک پیوند شیمیایی پایدار، از واکنش مستقیم رزین رنگ با فلز پایه جلوگیری میکند .
گام چهارم آبکشی نهایی و خشککردن (Final Rinsing & Drying) : پس از فسفاتهکاری، قطعه مجدداً آبکشیشده و سپس وارد کوره خشککن میشود تا رطوبت آن کاملاً گرفتهشود. وجود رطوبت قبل از اعمال رنگ، منجر به ایجاد حباب و عیوب سطحی خواهدشد. کورههای خشککن میتوانند از نوع تونلی (پیوسته) یا باکسی (ناپیوسته) باشند.
- عیوب ناشی از شستشوی نامناسب
- عدم توجه به اصول صحیح شستشو، خسارات جبرانناپذیری به کیفیت کار وارد میکند. شایعترین عیوب عبارتند از:
- تاول زدن: تجمع آب یا گاز در زیر لایه رنگ که منجر به ایجاد حباب میشود
- پوستهشدن: جداشدن ورقههای رنگ از سطح فلز به دلیل چسبندگی پایین ناشی از وجود آلودگی
- کاهش چسبندگی: اصلیترین دلیل آن، باقیماندن چربی، روغن یا گرد و غبار بر روی سطح قبل از رنگآمیزی است
- خوردگی زیرین: در صورتی که فسفاتهکاری به درستی انجامنشود، خوردگی از زیر لایه رنگ شروعشده و به سرعت گسترش مییابد
سوالات متداول (FAQs)
سیستم های شستشو قطعات در خط رنگ پودری و مایع، فراتر از یک بخش جانبی، زیربنای اصلی کیفیت در صنعت پوششدهی هستند. انتخاب بین روشهای غوطهوری، اسپری، اولتراسونیک یا بخار، باید بر اساس آنالیز دقیق نیازهای تولیدی و نوع قطعه صورت گیرد. سرمایهگذاری بر روی تجهیزات مدرن شستشوی صنعتی، نه تنها هزینههای ناشی از دوبارهکاری و ضایعات را کاهش میدهد، بلکه تضمینی برای تولید محصولی بادوام، زیبا و رقابتی در بازارهای داخلی و بینالمللی است. به یاد داشته باشید، یک رنگآمیزی عالی، با یک شستشوی اصولی آغاز میشود.
تفاوت اصلی شستشو برای رنگ پودری و رنگ مایع چیست؟
اصول پایه شستشو (چربیزدایی و فسفاتهکاری) برای هر دو نوع رنگ یکسان است. با این حال، در رنگ مایع ممکن است حساسیت به وجود رطوبت باقیمانده کمتر باشد، اما در رنگ پودری، خشک بودن کامل سطح قبل از پاشش یک الزام مطلق است تا از بروز عیوب ناشی از بخار آب در کوره پخت جلوگیری شود.
آیا میتوان از یک دستگاه برای شستشوی انواع قطعات استفاده کرد؟
بله، اما با تنظیمات متفاوت. دستگاه قطعه شورهای صنعتی مدرن قابلیت تنظیم فشار، دما و نوع ماده شوینده را دارند. با این حال، برای قطعات بسیار ریز و حساس، روش اولتراسونیک و برای قطعات بسیار بزرگ و کثیف، روش اسپری فشار قوی یا شستشو با بخار توصیه میشود .
فسفاتهکاری چه نقشی در کاهش خوردگی دارد؟
لایه فسفاته به عنوان یک عایق عمل کرده و از تماس مستقیم فلز پایه با عوامل خورنده جلوگیری میکند. همچنین، در صورت ایجاد خراش جزئی روی رنگ، این لایه از پیشروی خوردگی در زیر سطح رنگ (خوردگی زیرلایهای) جلوگیری میکند.
تفاوت سیستم شستشو در خط رنگ پودری و مایع
شستشو در خط رنگ پودری
در رنگ پودری، چسبندگی رنگ اهمیت بالایی دارد. معمولاً از مراحل زیر استفاده میشود. همینطور فسفاتهکاری در این خطوط نقش حیاتی در افزایش مقاومت خوردگی دارد.
- چربیگیری قلیایی
- آبکشی
- فسفاته (آهن یا روی)
- آبکشی نهایی
- خشککن
شستشو در خط رنگ مایع
در خطوط رنگ مایع، سطح باید کاملاً یکنواخت و عاری از هرگونه آلودگی باشد.
- چربیگیری دقیقتر
- آبکشی چندمرحلهای
- استفاده از پرایمر در برخی خطوط
کنترل کیفیت شستشو در رنگ مایع حساستر است زیرا کوچکترین آلودگی روی ظاهر نهایی تأثیر میگذارد.
مواد شیمیایی مورد استفاده در سیستم شستشو
- شویندههای قلیایی
- شویندههای اسیدی
- فسفاته آهن و روی
- مواد ضدزنگ
- آب دیونیزه (در خطوط پیشرفته)
انتخاب مواد شیمیایی باید متناسب با جنس قطعه (آهن، آلومینیوم، گالوانیزه) انجام شود.
نکات مهم در انتخاب سیستم شستشوی قطعات
- جنس و ابعاد قطعه
- تیراژ تولید روزانه
- نوع رنگ (پودری یا مایع)
- فضای موجود در کارخانه
- مصرف انرژی و آب
- امکان اتوماسیون و توسعه آینده خط
نقش سیستم شستشو در کاهش هزینهها
برخلاف تصور اولیه، سرمایهگذاری روی سیستم شستشوی مناسب باعث موارد زیر میشود و در بلندمدت بازگشت سرمایه بالایی دارد.
- کاهش مصرف رنگ
- کاهش ضایعات
- افزایش عمر پوشش
- کاهش هزینه تعمیرات و دوبارهکاری